N° 196, avenue Lifa, ville de Haian, Nantong, province du Jiangsu, Chine
Catégorie Actualités
Catégorie de produit
0,3 mm à mesurer : applications, critères de sélection et conseils pratiques
Un dessin d'atelier arrive avec une légende indiquant un fil de 0,3 mm, calibre 29. Les commandes d'achat sont de calibre 29, l'inspection à l'arrivée mesure 0,286 mm, et la question est de savoir si ce manque à gagner de 0,014 mm est important. Pour un cadre de présentoir, ce n’est pas le cas. Pour une matrice de formage avec un jeu de 0,02 mm, cela change toute la configuration.
Voici la réponse courte. 0,3 mm n'est pas un numéro de jauge dans aucun système standard, car il se situe partout entre les jauges. Le fil rond à 0,3 mm est le plus proche du 29 AWG à 0,286 mm et du 31 SWG à 0,295 mm. La tôle d'acier standard à 0,3 mm est la plus proche du calibre 30 à 0,305 mm. Les sections ci-dessous expliquent pourquoi ces trois réponses diffèrent, comment effectuer une conversion sans graphique et combien coûte la différence une fois que le matériau atteint la machine.
La réponse courte : quelle est la jauge de 0,3 mm
Trois familles de jauges couvrent presque toutes les questions de 0,3 mm. AWG gère les fils ronds, SWG couvre les fils britanniques et les références héritées, et le calibre de tôle standard américain est ce que les aciéries impriment sur un certificat. La jauge la plus proche dans chaque système et l'épaisseur qu'elle délivre sont indiquées ci-dessous.
| Matériel et norme | Jauge la plus proche | Épaisseur nominale | Différence de 0,3 mm |
|---|---|---|---|
| Fil rond, AWG | 29 | 0,286 mm | 0,014 mm plus fin |
| Fil rond, AWG | 28 | 0,321 mm | 0,021 mm plus épais |
| Fil rond, SWG | 31 | 0,295 mm | 0,005 mm plus fin |
| Fil rond, SWG | 30 | 0,315 mm | 0,015 mm plus épais |
| Tôle d'acier, calibre standard américain | 30 | 0,305 mm | 0,005 mm plus épais |
| Tôle d'acier, calibre standard américain | 31 | 0,267 mm | 0,033 mm plus fin |
| Tôle d'aluminium, Association de l'aluminium | 29 | 0,287 mm | 0,013 mm plus fin |
Notez le modèle avant de poursuivre la lecture. Une requête de 0,3 mm indique 29, 30 ou 31 selon la table ouverte, donc un numéro de jauge en soi ne constitue pas une spécification.
Pourquoi les numéros de jauge n'ont pas une signification fixe
La jauge est un indice, pas une mesure. Il ne porte aucune unité et sa valeur dépend entièrement du tableau imprimé à côté. AWG, l'American Wire Gauge, est issu de l'échelle de Brown et Sharpe et constitue désormais la valeur par défaut pour les fils électriques ronds. SWG, Standard Wire Gauge, est une échelle britannique toujours citée pour les fils et pour certaines références de tubes anciennes. La tôle ajoute une troisième couche, car l'acier, l'acier galvanisé, l'acier inoxydable, l'aluminium, le cuivre et le laiton portent chacun leurs propres valeurs publiées.
Les systèmes ne sont pas interchangeables. SWG 30 mesure 0,315 mm tandis que AWG 30 mesure 0,255 mm, soit un écart de 0,06 mm, soit environ 20 % du diamètre. Échangez les normes sur une commande de 0,3 mm et le matériau peut arriver un cinquième plus petit que prévu.
Deux règles s’appliquent partout. Un numéro de calibre plus élevé signifie un matériau plus fin et les marches sont géométriques plutôt que linéaires, de sorte que l'écart millimétrique se rétrécit à mesure que les chiffres augmentent. C'est pourquoi la jauge constitue un raccourci pratique pour les supports épais et risqués à 0,3 mm.
Comment convertir des millimètres en jauge sans graphique
L'échelle AWG suit une formule fixe : le diamètre en millimètres est égal à 0,127 multiplié par 92 élevé à la puissance (36 moins n) divisé par 39, où n est le numéro de jauge. Deux ancrages le rendent utilisable à la machine. AWG 36 est de 0,127 mm, et tous les six pas double ou divise par deux le diamètre, donc AWG 30 est de 0,255 mm, AWG 24 est de 0,511 mm et AWG 18 est de 1,024 mm.
Travailler en arrière à partir de 0,3 mm donne une jauge fractionnaire proche de 28,6, ce qui place le diamètre entre AWG 28 à 0,321 mm et AWG 29 à 0,286 mm, légèrement plus proche de 29. L'arrondi à une jauge entière est une commodité d'achat, pas une équivalence technique. Si l'application dépend de la section transversale, 0,286 mm représente environ 9 % de moins que 0,321 mm.
La jauge de feuille n’a pas de formule. Lisez le tableau pour connaître le matériau et le revêtement exacts que vous avez commandés au lieu de supposer qu'une figure en acier est transférée à l'aluminium.
Ce que signifie 0,3 mm dans l'atelier
À cette épaisseur, la forme du matériau compte plus que le numéro de calibre, car le fil, la paroi du tube et la feuille se comportent mal de différentes manières.
- Fil rond, environ 29 AWG. Les rouleaux d'alimentation et les redresseurs nécessitent une légère pression. Quelques kilos de tension supplémentaire étirent le fil et modifient son diamètre avant qu'il n'atteigne le coude.
- Paroi du tube, 0,3 mm. Le retour élastique est faible en force mais grand en angle, la paroi extérieure s'amincit sur des rayons serrés et un mandrin ou une matrice d'racleur est généralement nécessaire une fois que le rayon de la ligne centrale descend en dessous de deux fois le diamètre du tube. Les bases du processus sont couvertes dans cet aperçu de Pliage CNC .
- Tôle d'acier d'environ 30 calibres. La découpe et le cisaillement au laser laissent tous deux un bord fin et tranchant qui se bavure facilement, et le passage du calibre 30 au calibre 31 supprime 0,038 mm, suffisamment pour modifier un ourlet ou un ajustement de fixation.
Lorsque le fil et le petit tube passent dans la même cellule, une plate-forme peut transporter les deux et enregistrer une deuxième configuration. Gipfel construit une plate-forme de pliage à double usage pour exactement cette gamme de tailles :
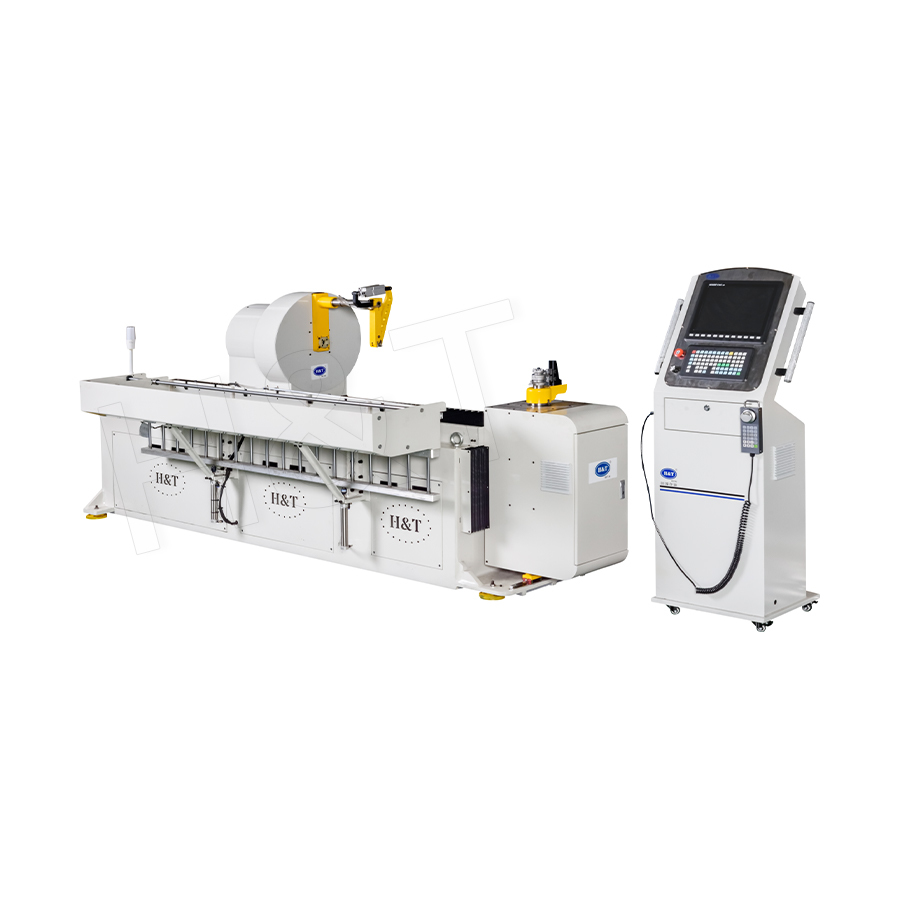 Machine à cintrer CNC à double usage pour tuyaux et fils Une plate-forme de pliage CNC à double usage pour tuyaux et fils, avec chargement automatisé, pliage gauche/droite et rayon réglable pour réduire les configurations séparées. Voir le produit →
Les tubes à paroi mince punissent également les méthodes de coupe qui ajoutent de la chaleur ou une force de serrage. Une cellule laser sans contact maintient la paroi de 0,3 mm au lieu de l'écraser :
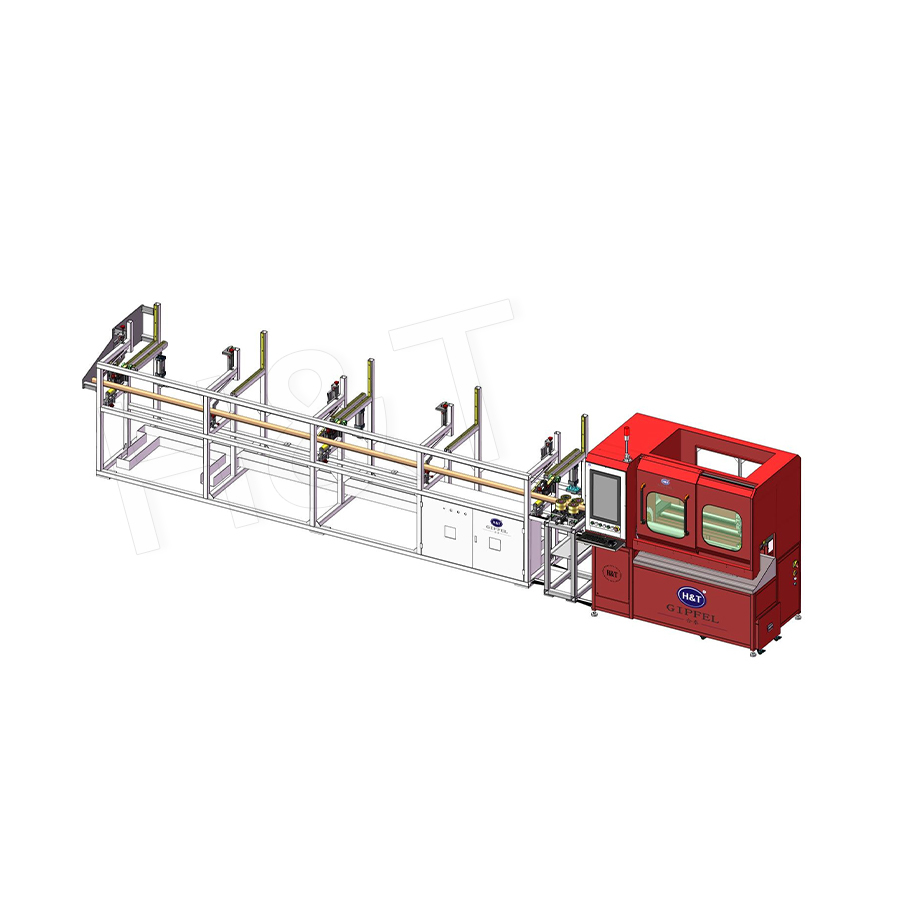 Système de découpe laser de tubes 3D entièrement automatique Une solution de découpe laser de tubes multi-axes 3D entièrement automatique avec des mandrins modulaires et un logiciel pour le chanfreinage, le rainurage et le traitement de haute précision. Voir le produit →
Chaque méthode de coupe laisse un bord, et sur une paroi de 0,3 mm, une lime à main est aussi susceptible de déformer l'extrémité que de la nettoyer. Une étape d'ébavurage contrôlée permet de conserver l'équerre de l'extrémité et l'alésage :
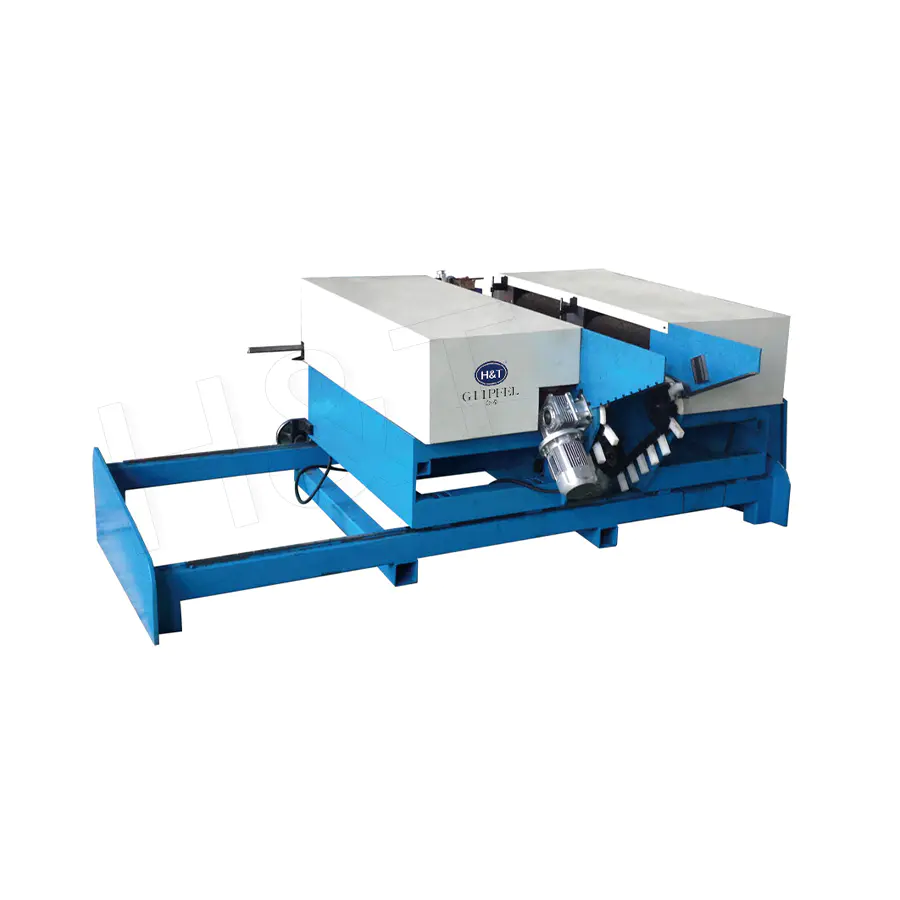 Machine d'ébavurage de tubes et tuyaux HT-100/HT-80 Une machine d'ébavurage pour extrémités de tubes et raccords, avec rampe en nylon entraînée par chaîne et brosse réglable pour protéger la finition de surface dans les modèles HT-100 et HT-80. Voir le produit →
Comment spécifier 0,3 mm pour que les fournisseurs ne puissent pas deviner
- Mettez la valeur millimétrique en premier et la jauge en second, par exemple 0,30 mm plus ou moins 0,02 mm, environ 29 AWG.
- Nommez la norme chaque fois qu’une jauge apparaît. Écrivez la norme américaine de calibre 30 pour l'acier plutôt que le calibre 30 seul.
- Indiquez ce qui est mesuré : diamètre du fil, diamètre extérieur du tube, paroi du tube ou épaisseur de la tôle.
- Indiquer l'état du revêtement. La galvanisation à chaud peut ajouter 0,05 mm ou plus par côté, de sorte qu'une feuille commandée en calibre 30 peut mesurer bien au-delà de 0,3 mm après le revêtement.
- Indiquez la base, avant ou après le formage, car une paroi extérieure pliée s'amincit.
- Ajoutez les exigences du processus, telles que la découpe au laser et l'ébavurage, afin que l'état des bords soit convenu à l'avance.
Mesurer 0,3 mm sans ajouter d'erreur
Les étriers ne sont pas le bon outil à cette gamme. Une lecture avec une résolution de 0,01 mm est facile à prendre et il est facile de se tromper, en particulier sur les fils souples. Utilisez un micromètre avec une résolution de 0,001 mm, effectuez au moins trois lectures sur la longueur et sur la largeur et maintenez une pression légère sur l'enclume. Pour les contrôles de production, un micromètre laser sans contact élimine complètement le risque de déformation. La documentation est également utile : les diamètres nominaux AWG sont définis dans la norme ASTM B258 et les tolérances d'épaisseur des tôles d'acier sont définies dans la norme ASTM A568, de sorte que la valeur cible et la bande autorisée peuvent être indiquées sur le même dessin.
Questions courantes sur le 0,3 mm et le calibre
0,3 mm est-il identique à un calibre 30 ?
Uniquement pour certains matériaux. Dans la tôle d'acier standard américaine, le calibre 30 correspond à 0,305 mm, suffisamment proche pour de nombreux travaux. Dans le fil rond AWG, le calibre 30 équivaut à 0,255 mm, soit 15 % plus fin, et le calibre de fil le plus proche de 0,3 mm est 29 AWG.
Qu'est-ce qui est le plus épais, calibre 28 ou calibre 30 ?
Le calibre 28 est plus épais. Des calibres plus élevés signifient toujours un matériau plus fin, donc 28 AWG à 0,321 mm a un diamètre environ 12 % plus grand que 30 AWG à 0,255 mm.
Le 29 AWG peut-il remplacer le fil de 0,3 mm ?
Parfois. À 0,286 mm, il est 0,014 mm plus fin, soit environ 5 % du diamètre et environ 9 % de section transversale en moins. C'est parfait pour les travaux décoratifs ou à faible courant et généralement inacceptable lorsque la capacité de charge de courant est spécifiée.
Obtenir 0,3 mm correctement du premier coup
0,3 mm au calibre a trois réponses honnêtes : 29 AWG pour le fil rond, 31 SWG sur l'échelle britannique et environ 30 calibre pour la tôle d'acier standard. Aucun d’entre eux n’est exact, et c’est là le point. Traitez le numéro de jauge comme un surnom, conservez la valeur millimétrique et sa tolérance comme exigence réelle et nommez la norme chaque fois que le chiffre quitte votre bâtiment. Si une paroi mince ou une pièce de petit diamètre doit être formée, découpée ou finie, envoyez le dessin via le page de contact et faire confirmer les autorisations d'outillage et les limites de processus avant que le matériau ne soit commandé.
Faites attention à nos dernières nouvelles.
Produits en vedette
Une gamme complète de solutions de traitement de tubes
-
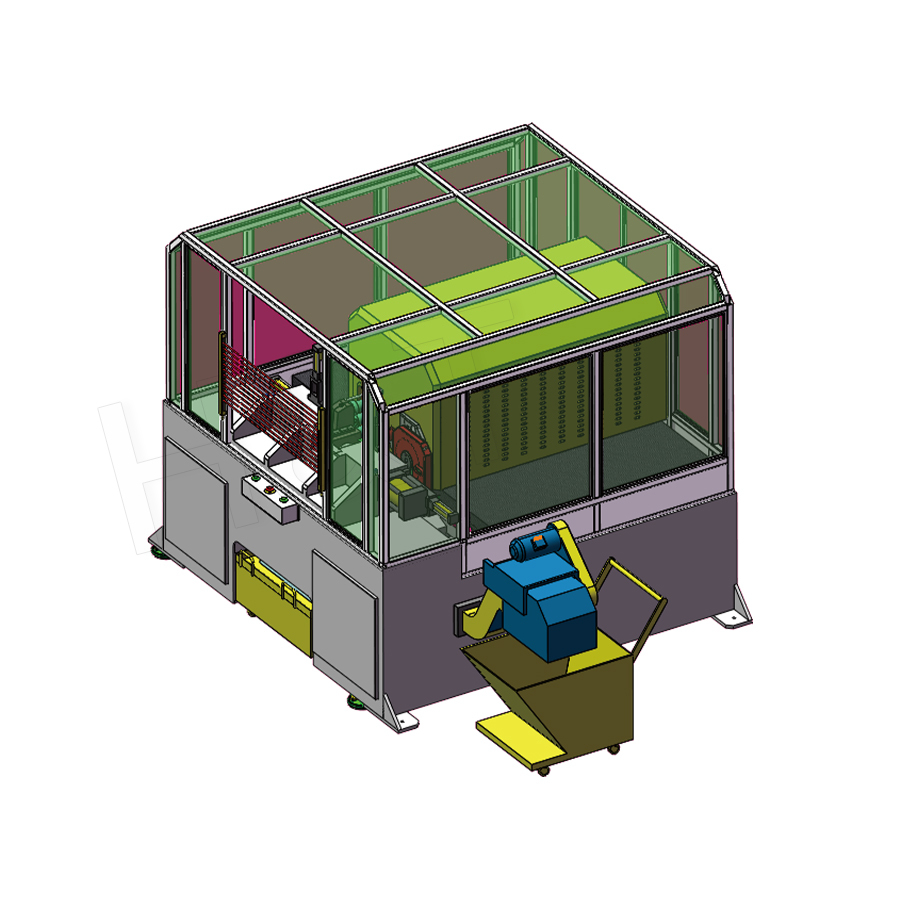 Machine tout-en-un d'estampage, de rainure rotative et de chanfreinage
-
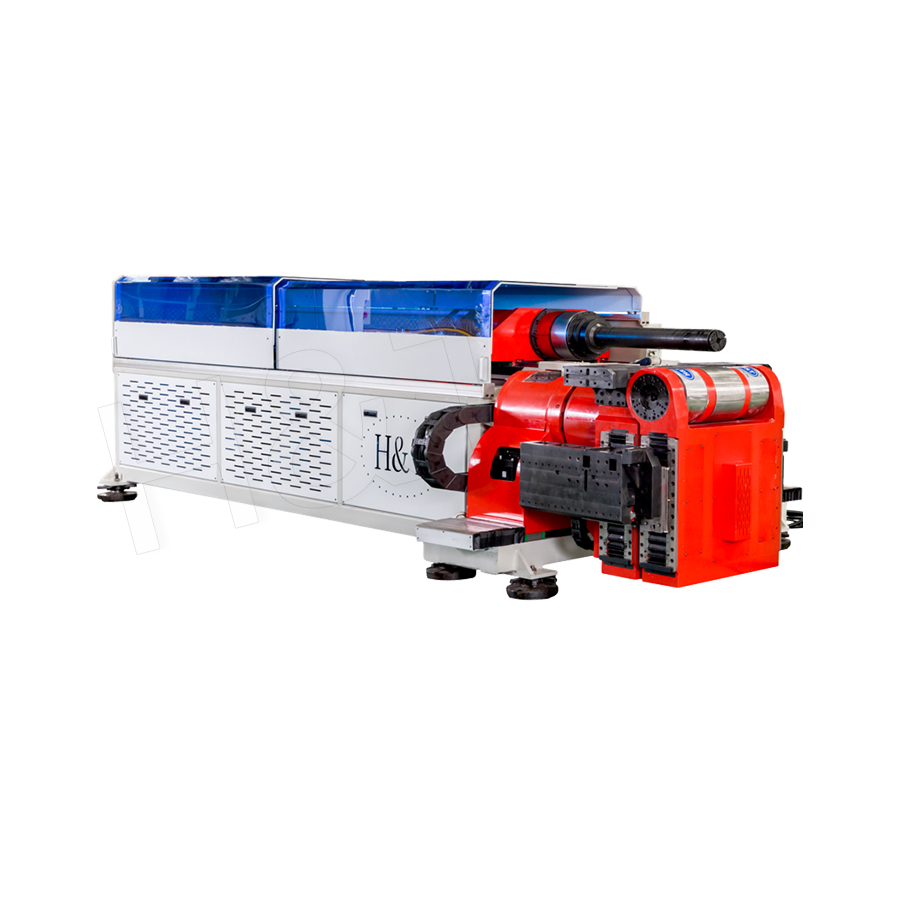 Tête unique droite et gauche côtés communs pliage
-
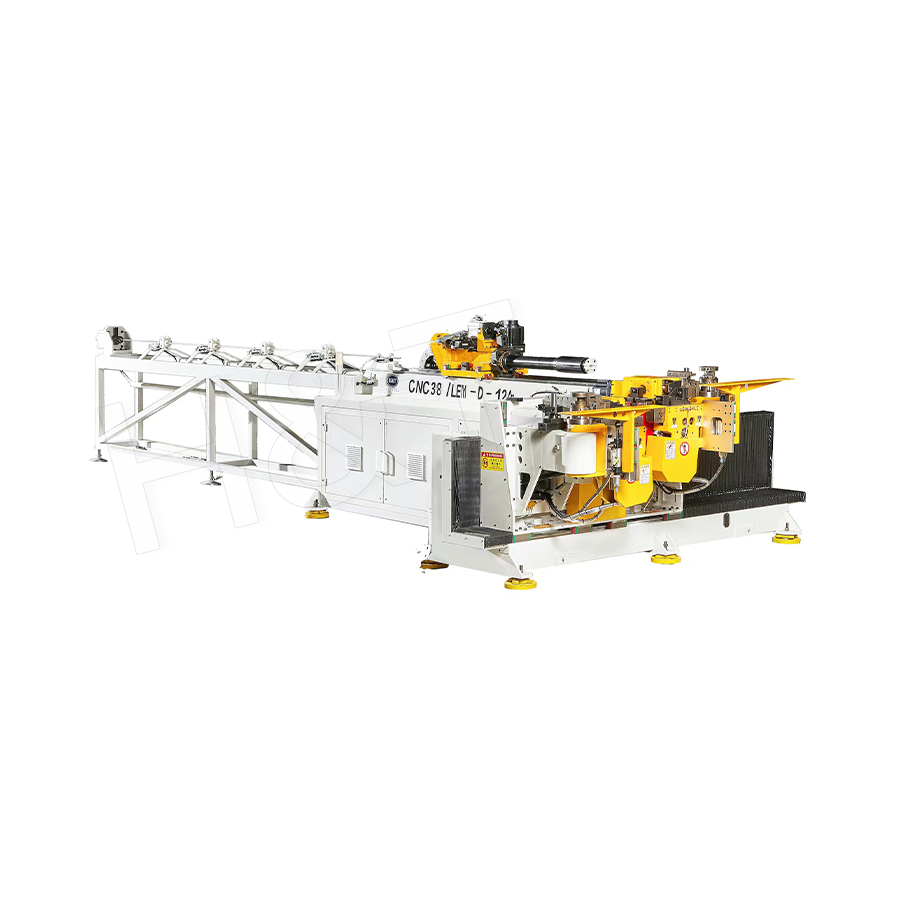 Double tête droite et gauche côtés communs pliage
-
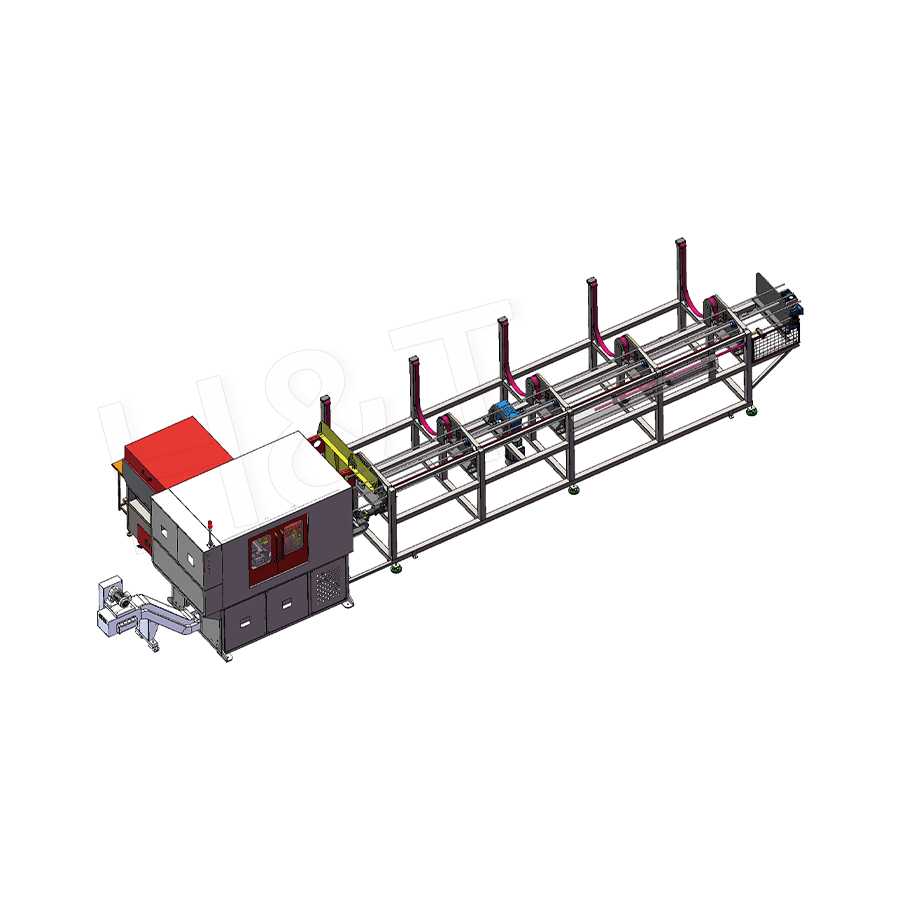 Nouvelle ligne d'automatisation intégrée de coupe rotative et de chanfreinage
-
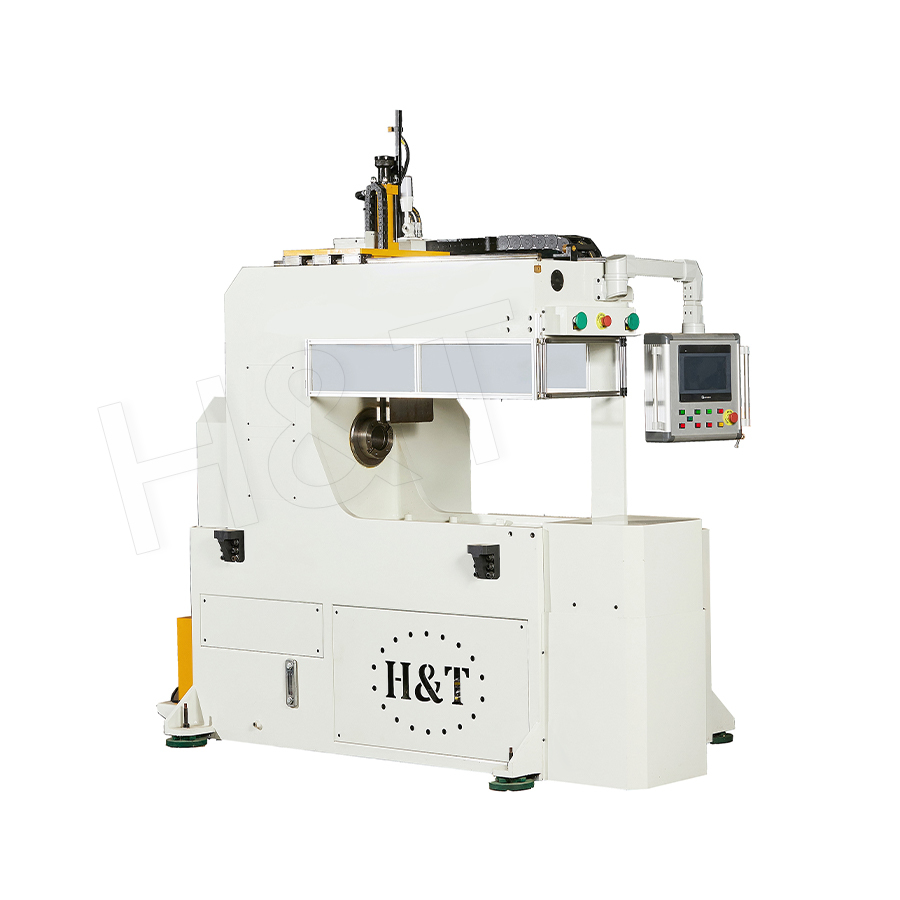 Pliage de bobines en spirale
-
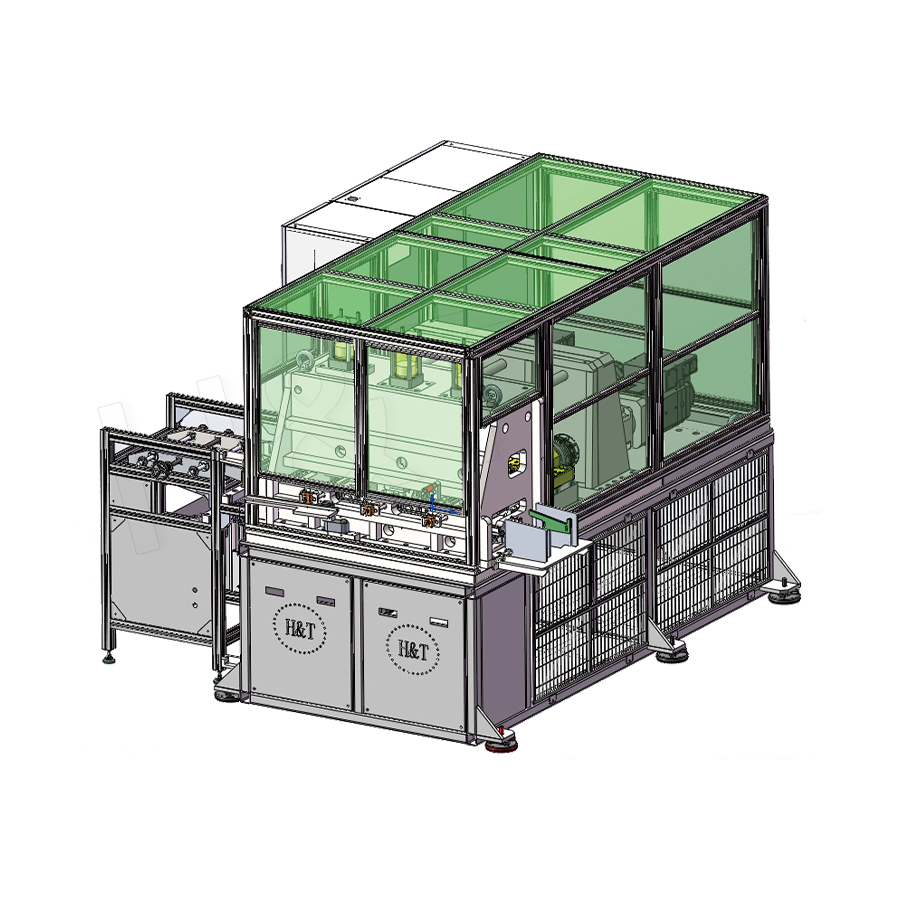 Formeuse d'extrémité de tube automatisée à matrice continue
Cintrage de tubes de précision
 Prêt à personnaliser
Vos produits en tubes courbés ?
Prêt à personnaliser Vos produits en tubes courbés ?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Copyright© 2025 by Gipfel Precision Machinery Co.,Ltd Tous droits réservés. Fabricant de machines à tubes de précision | Solutions de formage, de découpe et de formage d'extrémité de tuyaux